Le PLA et le PETG, les deux du quotidien
Formation FDM · Module 02
Le PLA et le PETG, les deux du quotidien
Choisir entre le PLA, ses variantes et le PETG, et éviter leurs pièges.
- Niveau 2 sur 5 · Débutant
- Lecture 3 min
Le PLA, celui par lequel on commence, et auquel on revient
Son terrain
Facile à imprimer, précis, peu d'odeur. Il est rigide, un peu cassant, et il ramollit vers 55 à 60 degrés environ : un fabricant le déconseille même dans un endroit qui atteint 50 degrés. Décoration, prototype, objet d'intérieur, apprentissage : c'est son terrain, et c'est un terrain immense.
Comment il s'imprime
Une buse autour de 190 à 230 degrés, un plateau (bed) tiède, autour de 35 à 65 degrés selon la plaque, pas de caisson. Presque n'importe quelle machine le sort correctement.
La bonne température pour votre bobine est sur son étiquette ou la fiche de son fabricant. Le profil fourni dans votre slicer pour ce filament en tient compte le plus souvent, première couche (first layer) comprise, comme on le verra au module 3.
Son piège
Croire qu'il se moque de l'humidité. Même le PLA imprime mieux sec : une bobine oubliée six mois dans un garage crachote.
Ses variantes
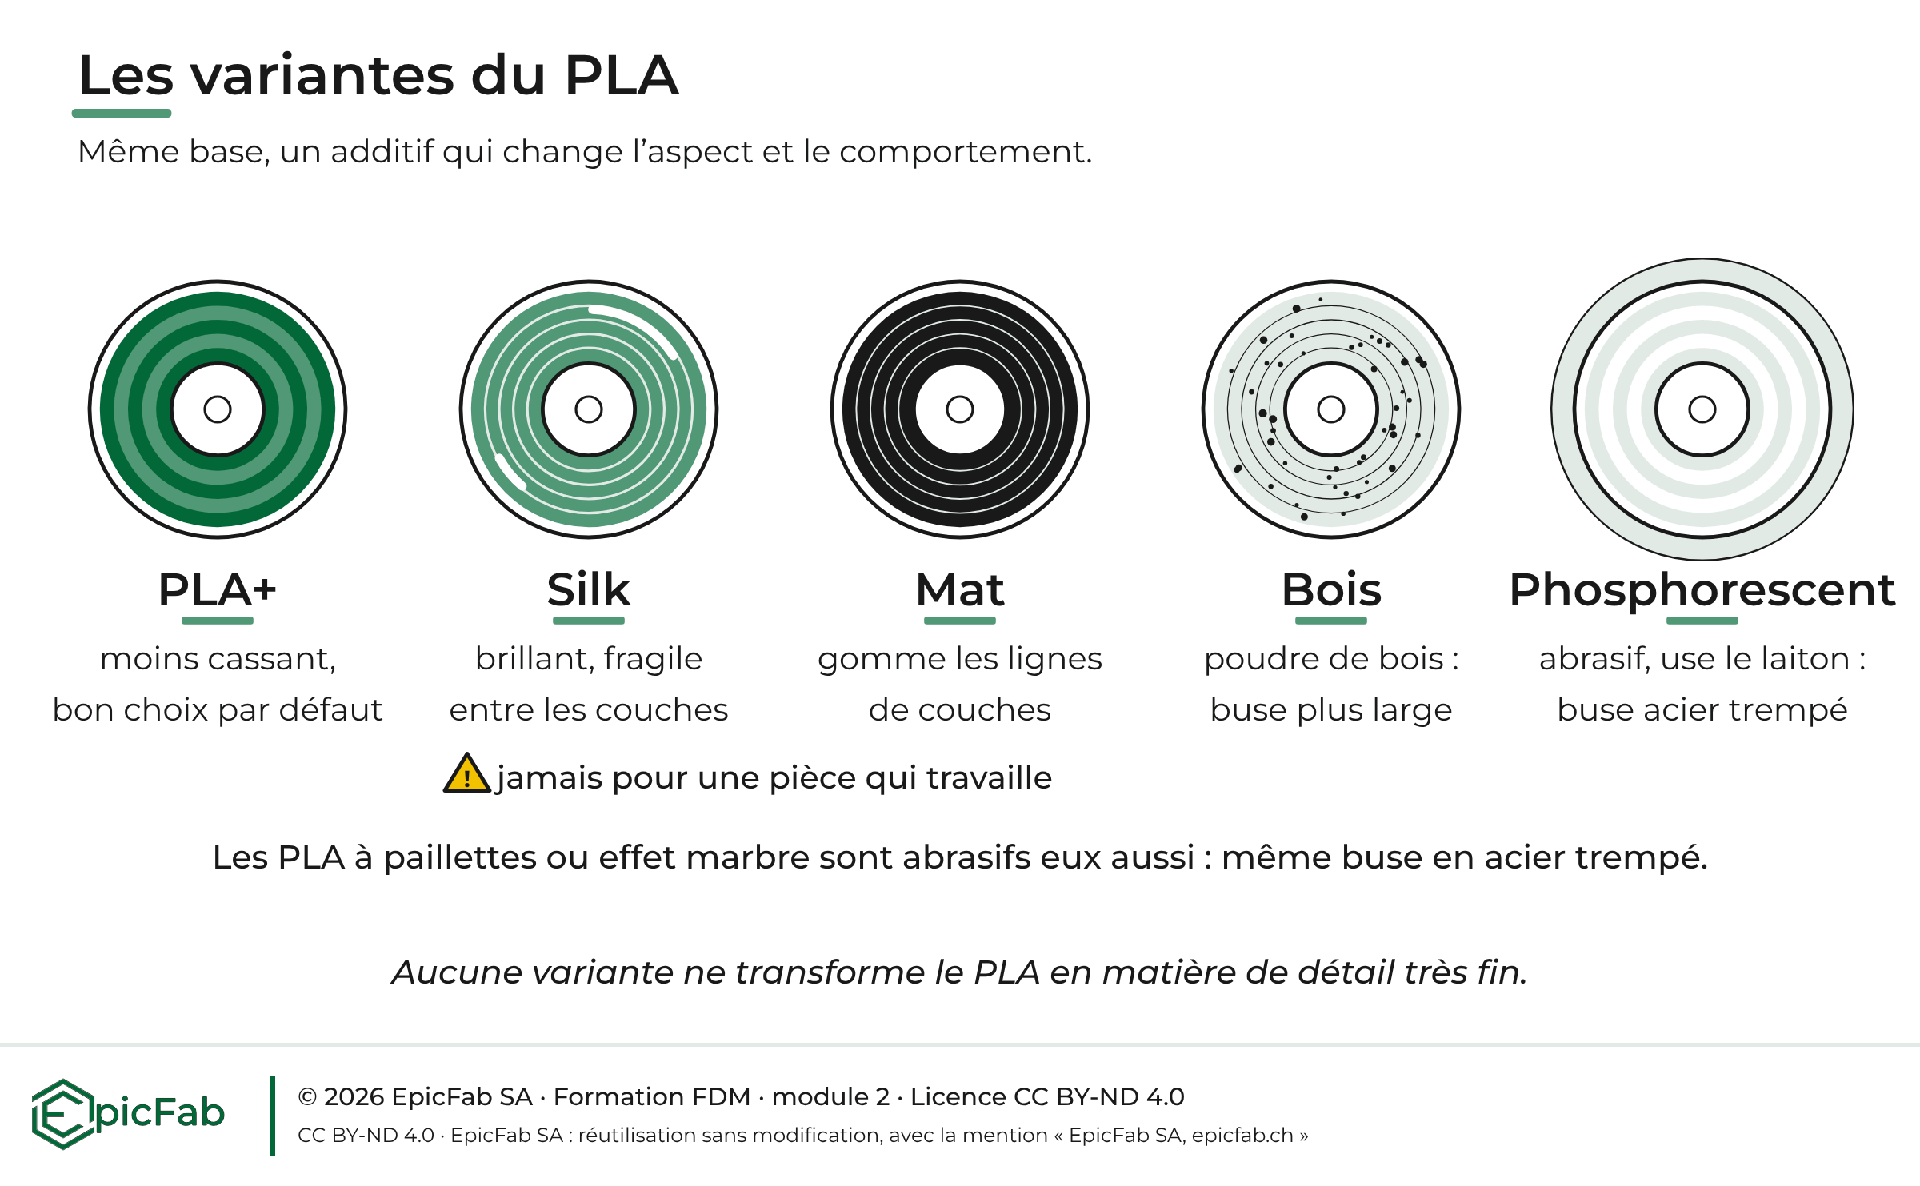
Le PLA+ est moins cassant : c'est un bon choix par défaut. Le silk brille, mais tient moins bien entre les couches, donc jamais pour une pièce qui travaille. Le mat gomme les lignes de couches (layer lines) et se photographie bien. Le PLA bois contient de la vraie poudre de bois : une buse plus large limite le risque de bouchon. Le phosphorescent est abrasif et use le laiton, comme les PLA à paillettes ou effet marbre : buse en acier trempé pour eux aussi. Et ces PLA chargés, bois compris, les fabricants les déconseillent avec une buse de 0,2 mm, trop étroite pour leurs particules.
Aucune de ces variantes ne transforme le PLA en matière de détail très fin. Pour une figurine aux traits minuscules, c'est la résine qui prend le relais.
Le PETG, le premier pas vers le fonctionnel
Son terrain
Plus tenace que le PLA (acide polylactique). Il tient l'eau, un extérieur modéré, et la chaleur jusqu'à environ 75 à 80 degrés. Fixations, boîtiers, supports qui portent quelque chose : c'est là qu'il gagne.
Comment il s'imprime
Une buse (nozzle) autour de 220 à 260 degrés, un plateau entre 60 et 90 degrés, et pas besoin de caisson, même s'il aide les couches à mieux se souder dans une pièce fraîche. La plupart des machines récentes le gèrent sans histoire. Là encore, la fiche du fabricant de la bobine donne la valeur juste.
Son piège : il colle trop
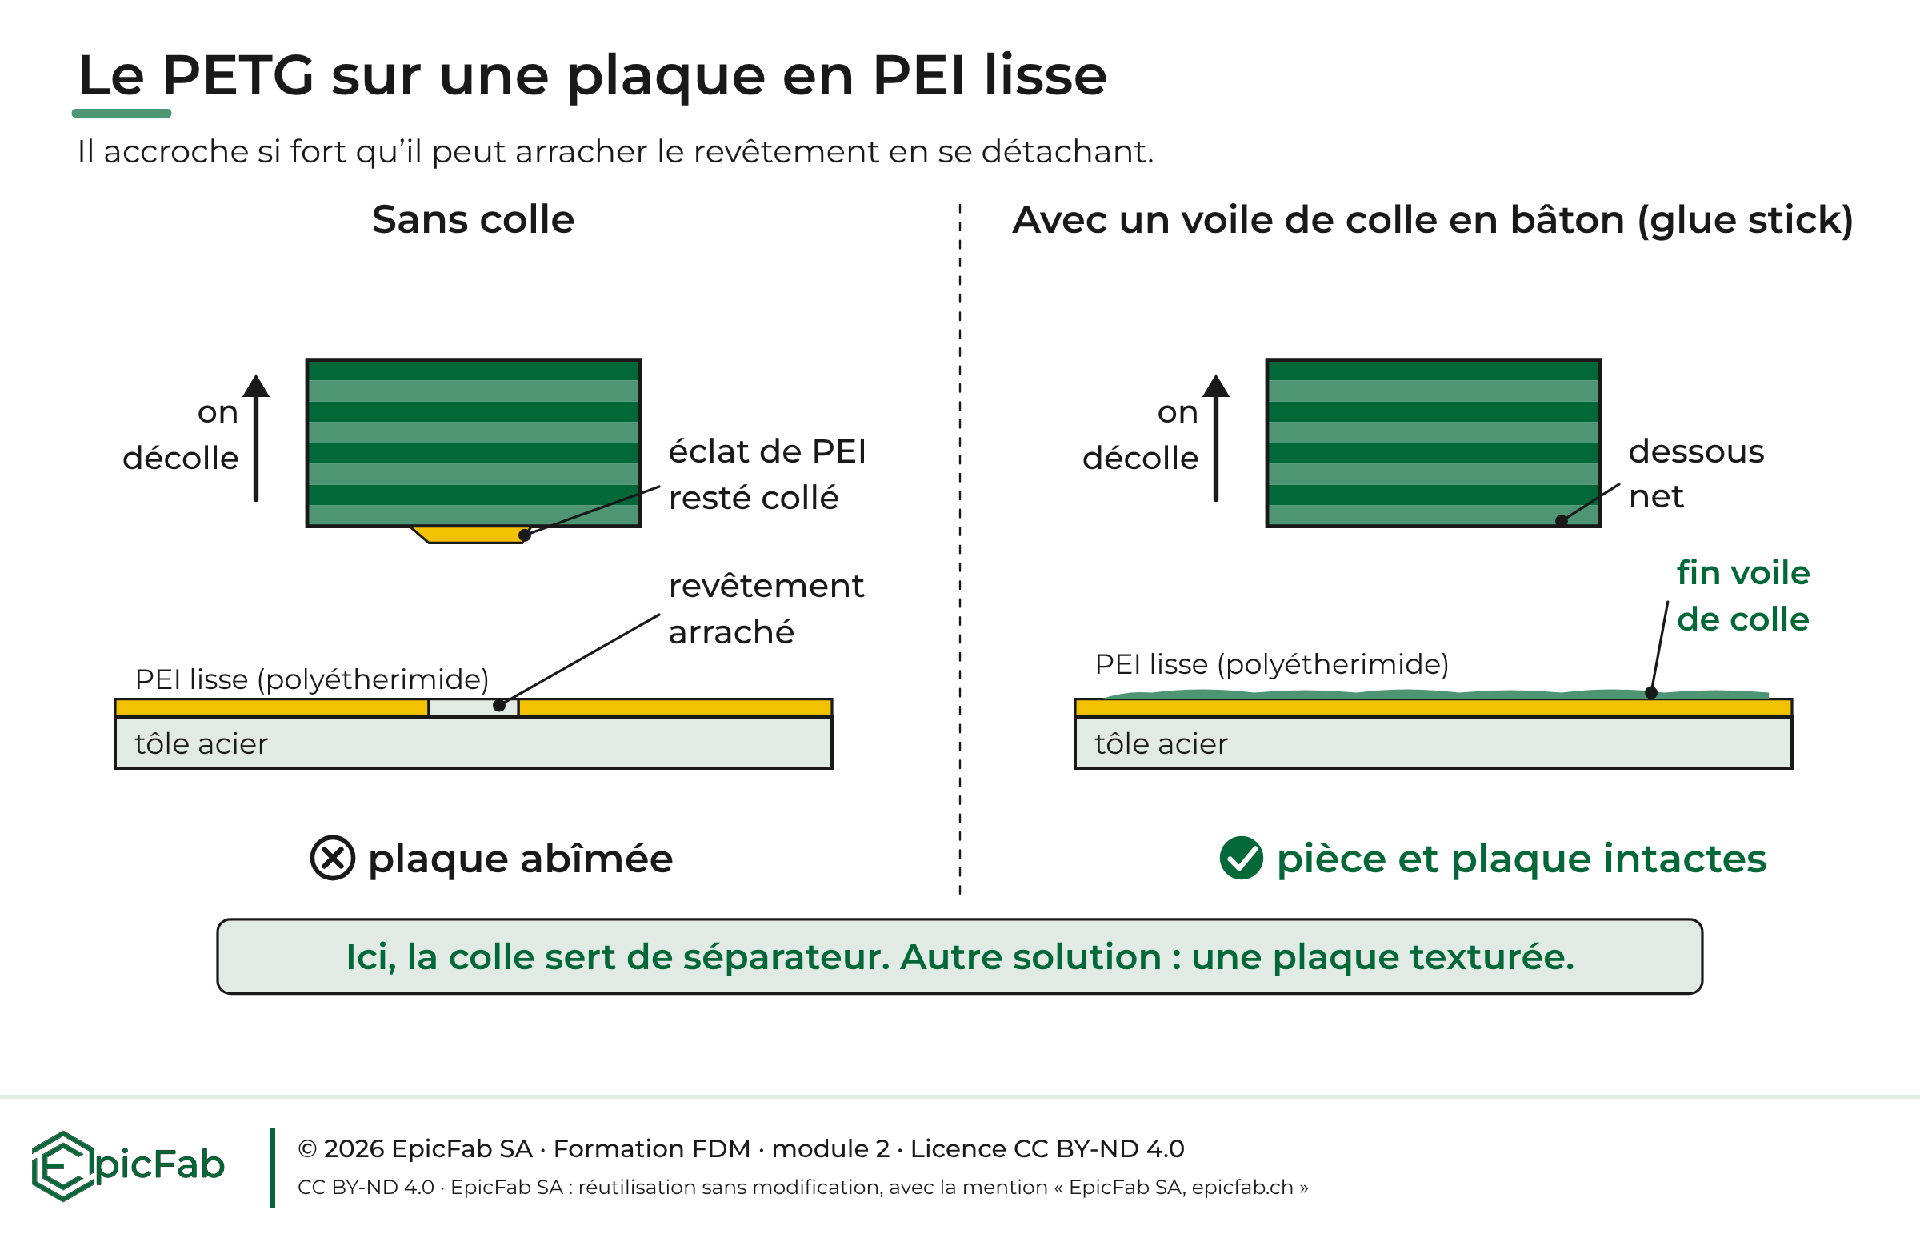
Sur une plaque (build plate) en PEI (polyétherimide) lisse, il peut arracher le revêtement en se détachant. On l'imprime donc sur une plaque texturée, ou, sur une plaque lisse, avec un voile de colle en bâton (glue stick) qui sert de séparateur. Ce que recommande le fabricant de votre plaque est dans la fiche de votre marque.
Et s'il laisse des cheveux d'ange (stringing) partout, ces fins brins tendus entre deux parties de la pièce, c'est très souvent de l'eau : on y revient plus bas.
Et le PCTG ?
Si vous croisez du PCTG (polycyclohexylène diméthylène téréphtalate glycol, un nom qu'on oublie aussitôt), sachez que c'est la même famille, aussi facile à imprimer, et plus résistant aux chocs. Encore peu courant, il mérite un essai pour les pièces qui prennent des coups.
Formation FDM · Module 02
Le PLA et le PETG, les deux du quotidien
Choisir entre le PLA, ses variantes et le PETG, et éviter leurs pièges.
- Niveau 2 sur 5 · Débutant
- Lecture 3 min
Le PLA, celui par lequel on commence, et auquel on revient
Son terrain
Facile à imprimer, précis, peu d'odeur. Il est rigide, un peu cassant, et il ramollit vers 55 à 60 degrés environ : un fabricant le déconseille même dans un endroit qui atteint 50 degrés. Décoration, prototype, objet d'intérieur, apprentissage : c'est son terrain, et c'est un terrain immense.
Comment il s'imprime
Une buse autour de 190 à 230 degrés, un plateau (bed) tiède, autour de 35 à 65 degrés selon la plaque, pas de caisson. Presque n'importe quelle machine le sort correctement.
La bonne température pour votre bobine est sur son étiquette ou la fiche de son fabricant. Le profil fourni dans votre slicer pour ce filament en tient compte le plus souvent, première couche (first layer) comprise, comme on le verra au module 3.
Son piège
Croire qu'il se moque de l'humidité. Même le PLA imprime mieux sec : une bobine oubliée six mois dans un garage crachote.
Ses variantes
Le PLA+ est moins cassant : c'est un bon choix par défaut. Le silk brille, mais tient moins bien entre les couches, donc jamais pour une pièce qui travaille. Le mat gomme les lignes de couches (layer lines) et se photographie bien. Le PLA bois contient de la vraie poudre de bois : une buse plus large limite le risque de bouchon. Le phosphorescent est abrasif et use le laiton, comme les PLA à paillettes ou effet marbre : buse en acier trempé pour eux aussi. Et ces PLA chargés, bois compris, les fabricants les déconseillent avec une buse de 0,2 mm, trop étroite pour leurs particules.
Aucune de ces variantes ne transforme le PLA en matière de détail très fin. Pour une figurine aux traits minuscules, c'est la résine qui prend le relais.
Le PETG, le premier pas vers le fonctionnel
Son terrain
Plus tenace que le PLA (acide polylactique). Il tient l'eau, un extérieur modéré, et la chaleur jusqu'à environ 75 à 80 degrés. Fixations, boîtiers, supports qui portent quelque chose : c'est là qu'il gagne.
Comment il s'imprime
Une buse (nozzle) autour de 220 à 260 degrés, un plateau entre 60 et 90 degrés, et pas besoin de caisson, même s'il aide les couches à mieux se souder dans une pièce fraîche. La plupart des machines récentes le gèrent sans histoire. Là encore, la fiche du fabricant de la bobine donne la valeur juste.
Son piège : il colle trop
Sur une plaque (build plate) en PEI (polyétherimide) lisse, il peut arracher le revêtement en se détachant. On l'imprime donc sur une plaque texturée, ou, sur une plaque lisse, avec un voile de colle en bâton (glue stick) qui sert de séparateur. Ce que recommande le fabricant de votre plaque est dans la fiche de votre marque.
Et s'il laisse des cheveux d'ange (stringing) partout, ces fins brins tendus entre deux parties de la pièce, c'est très souvent de l'eau : on y revient plus bas.
Et le PCTG ?
Si vous croisez du PCTG (polycyclohexylène diméthylène téréphtalate glycol, un nom qu'on oublie aussitôt), sachez que c'est la même famille, aussi facile à imprimer, et plus résistant aux chocs. Encore peu courant, il mérite un essai pour les pièces qui prennent des coups.
Il n'y a aucune réaction pour le moment.
pour être le premier à laisser un commentaire.